
 中文简体
Quando si specifica una valvola per una linea di processo critica, la differenza tra un arresto affidabile e un passaggio pericoloso spesso si riduce a pochi millilitri di perdita al minuto. Il test di tenuta delle valvole è la verifica sistematica che una valvola possa contenere il fluido di processo sotto pressione, sia dalla fuoriuscita nell'atmosfera che dal passaggio attraverso l'elemento di chiusura chiuso. Questa guida spiega i due percorsi fondamentali delle perdite, i metodi di prova utilizzati nella produzione e nella manutenzione, i principali standard di settore che incontrerai nelle specifiche tecniche e come utilizzare queste conoscenze per valutare il programma di garanzia della qualità di un fornitore.
Che cos'è il test di tenuta delle valvole e perché è importante?
Il test di tenuta della valvola è l'applicazione controllata di un mezzo di prova a una valvola per verificare l'integrità del suo limite di pressione e l'efficacia del suo meccanismo di chiusura. Viene eseguito per confermare che una valvola soddisfa i requisiti di solidità metallurgica, qualità di produzione e prestazioni funzionali prima di entrare in servizio.
Le perdite in una valvola rientrano in una delle due categorie:
- Perdita esterna —fuoriuscita del fluido dall'interno della valvola all'ambiente circostante attraverso il corpo, il coperchio, le guarnizioni dello stelo o le guarnizioni dei giunti. Questo tipo è sempre inaccettabile in qualsiasi quantità.
- Perdita interna —passaggio del fluido dal lato di alta pressione al lato di bassa pressione attraverso l'elemento di chiusura chiuso (disco, sfera, saracinesca o tappo). Questo tipo è regolato da limiti di accettazione che variano in base al tipo di valvola, al materiale di tenuta e allo standard in vigore.
Le perdite incontrollate hanno conseguenze operative dirette. Una valvola di isolamento che perde in un treno di scambiatori di calore provoca arresti imprevisti dell'impianto. Una valvola del vapore in transito spreca continuamente energia. Nel servizio degli idrocarburi o dei fluidi tossici, entrambi i percorsi delle perdite diventano un problema di sicurezza del personale e di conformità ambientale. Per questi motivi, il test delle perdite non è una formalità: è il principale passaggio di qualità tra la progettazione di una valvola e la sua implementazione sul campo. Gli standard API 598 e ISO 5208 definiscono le procedure di test e i criteri di accettazione a cui si fa più comunemente riferimento nelle specifiche delle valvole in tutto il mondo.
Test del guscio e test delle perdite del sedile: due tipi di perdite
I produttori e il personale di ispezione valutano i due percorsi di perdita in modo indipendente, in una sequenza fissa e rispetto a diversi criteri di accettazione.
Shell Test (integrità del limite di pressione)
Il test del guscio, chiamato anche test del corpo, verifica che le parti contenenti pressione della valvola, ovvero il corpo, il coperchio e i relativi giunti, possano resistere a una pressione elevata senza perdite esterne visibili. L'acqua è il tipico mezzo di prova. La pressione di prova è solitamente 1,5 volte la pressione nominale della valvola alla temperatura specificata, in conformità con API 598. Il criterio di accettazione è inequivocabile: nessuna perdita visibile è consentito. Qualsiasi trasudamento, sudorazione o formazione di goccioline sulle superfici esterne costituisce un guasto. Le valvole grandi e ad alta pressione richiedono tempi di attesa proporzionalmente più lunghi per consentire la stabilizzazione della pressione e rivelare infiltrazioni lente.
Prova di tenuta della sede (tenuta dell'elemento di chiusura)
La prova di tenuta della sede verifica l'efficacia di tenuta dell'elemento di chiusura chiuso rispetto agli anelli della sede. È qui che le affermazioni di "perdita zero" devono essere esaminate attentamente. Il tasso di perdita accettabile dipende da tre fattori:
- Tipo di valvola —le valvole a saracinesca e le valvole a sfera generalmente ottengono una chiusura più stretta rispetto alle valvole a farfalla con materiali di tenuta simili.
- Materiale sigillante —le sedi elastomeriche (EPDM, PTFE, nitrile) possono soddisfare sostanzialmente zero perdite secondo i criteri delle sedi morbide API 598, mentre le sedi metallo-metallo consentono tassi di perdita piccoli ma misurabili.
- Norma vigente —API 598 specifica la perdita massima consentita per ciascun tipo di valvola e dimensione nominale; La norma ISO 5208 fornisce una serie più ampia di classi tariffarie che l'acquirente può selezionare.
Il test del guscio deve essere completato e accettato prima che inizi il test di tenuta della sede, poiché un difetto nel limite di pressione invaliderebbe qualsiasi successiva misurazione delle perdite interne. Per un esempio di come l'integrità della tenuta influisce su una specifica famiglia di prodotti, prendi in considerazione modelli di valvole di ritegno a chiusura lenta , dove le perdite dalla sede influiscono direttamente sulla prevenzione del riflusso e sul controllo del colpo d'ariete nei sistemi di pompaggio.
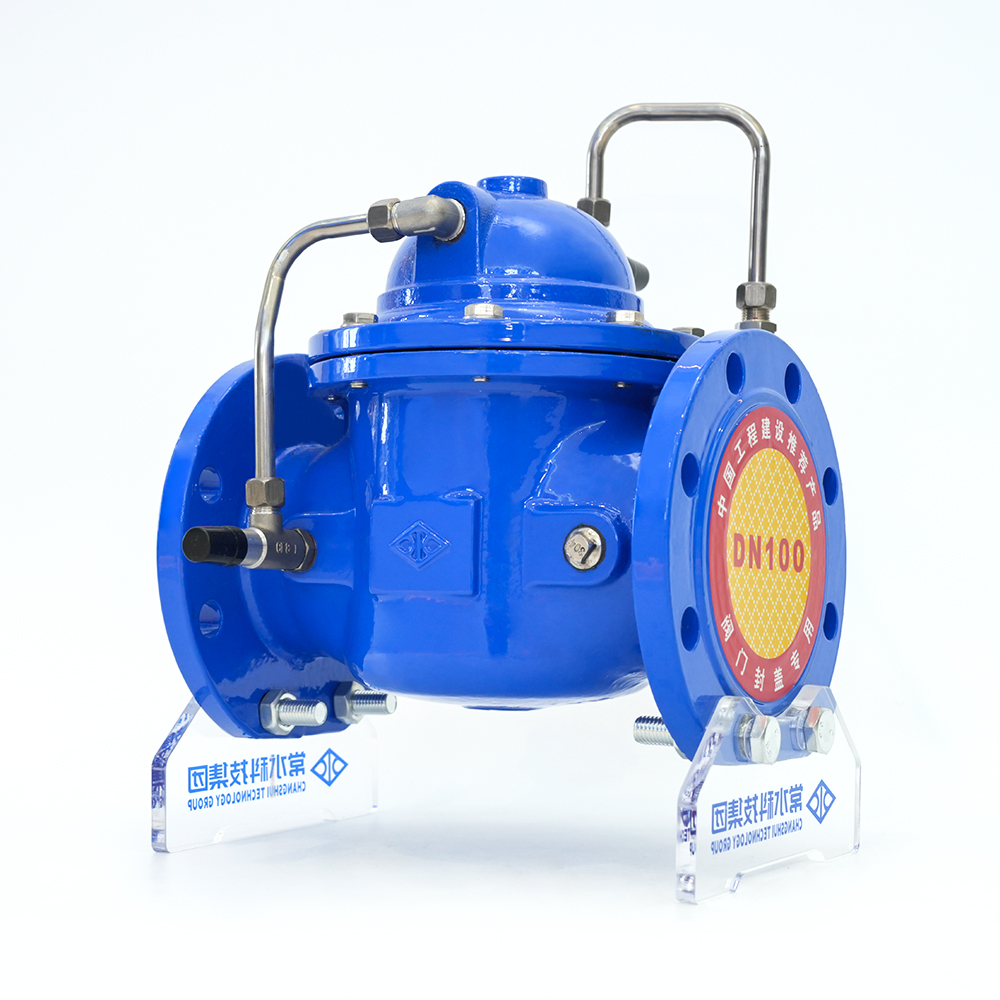 Fornitori di valvole di ritegno a chiusura lenta in ferro duttile 300X-16Q, società OEM/ODM - Chan Changshui è un fornitore cinese di valvole di ritegno a chiusura lenta in ferro duttile personalizzato 300X-16Q e società OEM / ODM di valvole di ritegno a chiusura lenta 300X-16Q,... Visualizza il prodotto →
Test di tenuta idrostatico e pneumatico: scegliere il mezzo giusto
La scelta del mezzo di prova, liquido o gas, ha un impatto decisivo sulla sicurezza, sulla sensibilità e sulla praticità del test. Nessuno dei due metodi è universalmente superiore; la selezione corretta dipende dalle condizioni di servizio della valvola, dalla soglia di rilevamento delle perdite richiesta e dall'ambiente di prova.
| Parametro | Test idrostatico | Test pneumatico |
|---|---|---|
| Mezzo tipico | Acqua, talvolta con additivi anticorrosivi | Aria, azoto o gas inerte |
| Sensibilità nel rilevamento delle perdite | Moderato; flusso di liquido visibile negli orifizi più grandi | Alto; il gas fuoriesce attraverso micropassaggi ed è rilevabile con soluzione saponosa |
| Rischio per la sicurezza | Basso; l'energia immagazzinata è minima a causa dell'incomprimibilità del fluido | Alto; il gas compresso immagazzina una quantità significativa di energia; il fallimento può essere esplosivo |
| Prova la pratica della pressione | Tipicamente 1,5 × pressione nominale | Solitamente 1,1 volte la pressione nominale o inferiore, in base alle garanzie procedurali |
| Applicazione primaria | Test in fabbrica di guscio e sede per la maggior parte delle valvole industriali | Servizio con ossigeno, sistemi di gas secco pulito e dove il liquido residuo è proibito |
Per la maggior parte dei tipi di valvole nelle condutture di acqua, vapore, petrolio e gas, il test idrostatico è il metodo di fabbrica preferito. L’acqua è poco costosa, sicura e facilmente smaltibile. Lo svantaggio principale è la necessità di asciugare e proteggere le parti interne della valvola dopo il test, in particolare per i corpi in acciaio al carbonio e ferro duttile. I test pneumatici sono riservati ai servizi in cui la contaminazione da umidità non può essere tollerata, come linee di fornitura di ossigeno, sistemi di gas ad elevata purezza o applicazioni criogeniche. Se è necessario un test pneumatico, è necessario assicurarsi che l'area di prova sia barricata, che il personale sia escluso e che la pressione venga aumentata gradualmente con un'alimentazione regolata. La maggiore sensibilità dei test sui gas lo rende inoltre il metodo di scelta per rilevare perdite molto piccole dalla sede nelle applicazioni di spettrometria di massa dell'elio, sebbene tali metodi siano generalmente utilizzati per valvole specializzate piuttosto che per prodotti industriali standard.
Standard principali per i test di tenuta: API 598, ISO 5208 e oltre
Comprendere la gerarchia degli standard relativi ai test di tenuta ti aiuta a specificare il test corretto per la tua applicazione e ti consente anche di porre a un fornitore le domande giuste sulle procedure di test di fabbrica. Questi standard differiscono per ambito, pressione di prova, tempi di tenuta e classificazione delle perdite.
API 598: ispezione e test delle valvole
API 598 è lo standard più utilizzato per l'ispezione e il test delle valvole di isolamento: valvole a saracinesca, a globo, a sfera, di ritegno e a farfalla. Specifica le pressioni di prova (valore 1,5× per il guscio, 1,1× per la sede), le durate di mantenimento e le tabelle del tasso di perdita. Per le valvole a sede morbida, API 598 richiede sostanzialmente zero perdite. Per le valvole con sede metallica, è consentito un tasso di perdita consentito minimo, in base alla dimensione e al tipo della valvola.
ISO 5208 — Valvole industriali: prove di pressione
La norma ISO 5208 introduce un sistema di classificazione più granulare con tassi di perdita designati dal tasso A (nessuna perdita rilevabile) fino al tasso F e oltre. Questa flessibilità consente all'acquirente di selezionare un tasso di perdita che corrisponde ai propri requisiti di servizio, anziché accettare un unico valore predefinito. Ad esempio, la tariffa A è specificata per l'isolamento ad alta integrità, mentre la tariffa D o E può essere accettabile per servizi non critici in cui può essere tollerata una leggera lacrimazione del sedile. La tariffa deve essere concordata esplicitamente e scritta nella specifica di acquisto.
ASME B16.34 — Valvole: estremità flangiate, filettate e saldate
ASME B16.34 definisce principalmente i valori di pressione-temperatura e gli standard dimensionali per le valvole flangiate e filettate. Contiene i requisiti per i test del guscio, ma non fornisce tabelle complete di accettazione delle perdite dalla sede. Pertanto, quando una specifica cita ASME B16.34, i criteri del test di tenuta della sede sono generalmente tratti da API 598 o ISO 5208 come incorporati nella specifica del progetto.
MSS SP-61 — Prove idrostatiche di valvole in acciaio
MSS SP-61 è uno standard di prova consolidato da tempo per le valvole in acciaio. Il suo ambito è simile all'API 598. Esistono lievi differenze nei tempi di attesa e nei criteri di accettazione rispetto all'API 598. In pratica, l'API 598 ha sostituito MSS SP-61 nella maggior parte delle specifiche moderne, ma potresti ancora incontrare MSS SP-61 nella documentazione di progetti legacy.
ANSI FCI 70-2 — Perdita della sede della valvola di controllo
ANSI FCI 70-2 (noto anche come IEC 60534-4) si applica alle valvole di controllo piuttosto che alle valvole di isolamento. Definisce sei classi di perdita (dalla Classe I alla VI) che corrispondono a diverse costruzioni di tenuta, dalla Classe I (sede metallica senza test specificato) alla Classe VI (sede morbida con perdite sostanzialmente pari a zero). Se si specifica una valvola modulante, questo standard sostituisce l'API 598 come specifica che regola le perdite della sede.
Quando si seleziona lo standard applicabile, considerare il tipo di valvola (isolamento o controllo), il settore industriale (raffinazione, acqua, prodotti chimici, energia) e le specifiche di progetto dell'acquirente. Per valvole a sfera flangiate in applicazioni API 598 , il test di tenuta della sede è una fase obbligatoria di accettazione in fabbrica che convalida le prestazioni di tenuta previste dall'acquirente.
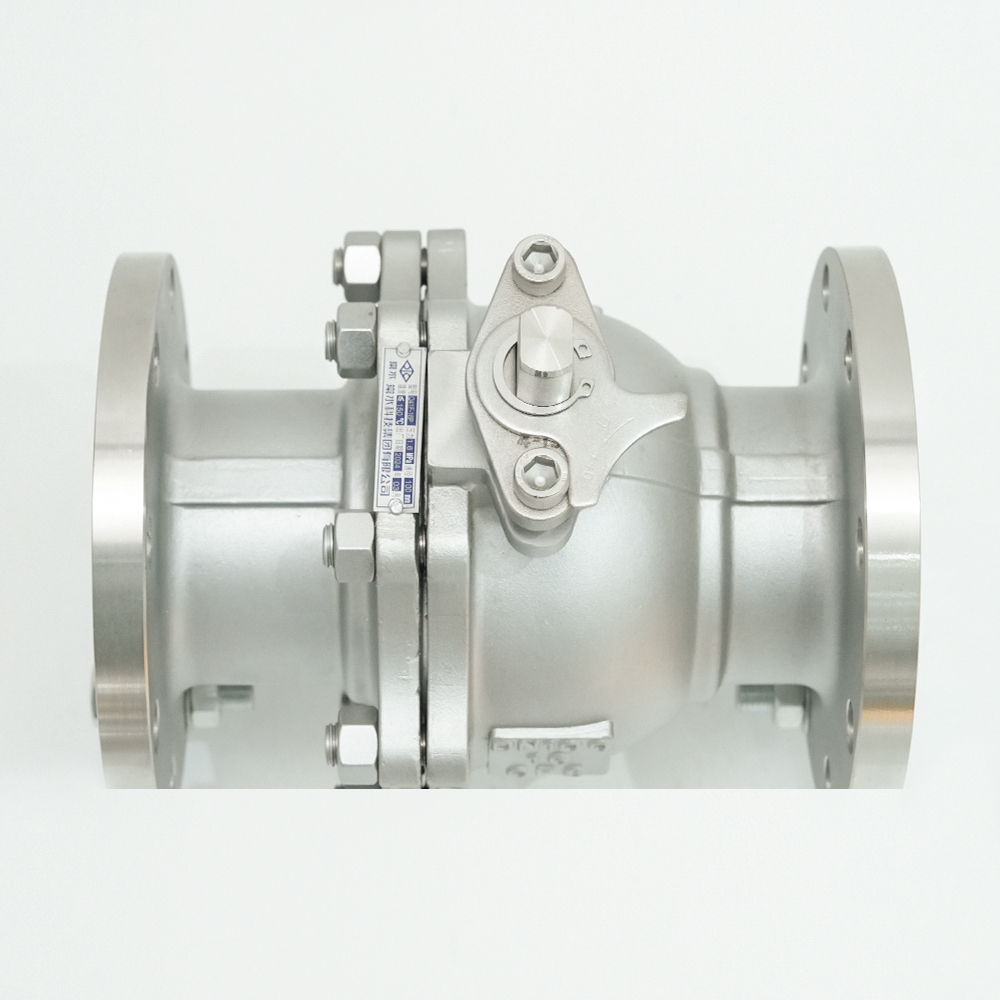 Fornitori di valvole a sfera flangiate in acciaio inossidabile Q41F-16P, società OEM/ODM - Changshu Changshui è un fornitore cinese di valvole a sfera flangiate in acciaio inossidabile Q41F-16P e OEM / ODM valvole a sfera flangiate in acciaio inossidabile Q41F-16P com... Visualizza il prodotto →
Procedura passo passo per testare le perdite delle valvole
Un test di tenuta standard eseguito in fabbrica segue una sequenza logica che massimizza la probabilità di rilevare difetti riducendo al minimo il rischio di danneggiare la valvola. I seguenti passaggi riflettono la pratica comune del settore per i test idrostatici:
- Preparare la valvola. Rimuovere tutto il materiale estraneo, le incrostazioni, lo sporco e i trucioli di lavorazione dall'interno della valvola. Pulire accuratamente le superfici di tenuta. Verificare che la valvola sia in posizione completamente chiusa.
- Montare e riempire. Collegare la valvola al dispositivo di prova con elementi grezzi o tappi sulle flange aperte. Riempire completamente la cavità della valvola con il mezzo di prova, assicurandosi che tutta l'aria venga scaricata dal punto più alto.
- Prova della conchiglia. Pressurizzare la valvola al valore prescritto (tipicamente 1,5 volte la pressione nominale). Mantenimento per la durata richiesta: API 598 specifica tempi di mantenimento che vanno da 15 secondi per valvole piccole (DN ≤ 50) a 120 secondi per valvole grandi (DN ≥ 600). Ispezionare visivamente l'intera superficie esterna, comprese le aree del corpo, del coperchio e della tenuta dello stelo. Qualsiasi perdita visibile è motivo di rifiuto.
- Depressurizzare e preparare il test del sedile. Sfiatare la pressione, quindi orientare la valvola in modo tale che l'elemento di chiusura sia posizionato per ricevere il mezzo di prova dal lato richiesto. Per le valvole bidirezionali, il fabbricante può eseguire la prova della sede in una direzione se il progetto non prevede una direzione di sede preferita.
- Prova di tenuta della sede. Ripressurizzare la valvola alla pressione di prova della sede (tipicamente 1,1 volte la pressione nominale). Per le valvole a sede morbida il criterio di accettazione è l'assenza di perdite visibili. Per le valvole con sede metallica, raccogliere la perdita attraverso lo sfiato a valle e misurarla rispetto al tasso consentito dallo standard in vigore.
- Registra i risultati. Documentare il mezzo di prova, la pressione di prova, il tempo di permanenza, le perdite osservate, la temperatura ambiente e il nome dell'operatore. Questo record costituisce la base per il certificato di collaudo di fabbrica.
- Gestione post-test. Scaricare il mezzo di prova, asciugare la cavità della valvola e applicare la protezione dalla corrosione dove richiesto. Per le valvole con sedi in elastomero, assicurarsi che l'eventuale acqua residua non rimanga a contatto con il materiale di tenuta per periodi prolungati.
Errori comuni e idee sbagliate nelle prove di tenuta delle valvole
Anche con una procedura ben scritta, alcuni errori ricorrenti possono compromettere la validità di un test di tenuta. La consapevolezza di queste insidie aiuta sia i produttori che gli ispettori a mantenere l’integrità dei test.
Ridurre i tempi di attesa per accelerare la produzione
Un breve test di pochi secondi può rivelare un'evidente allagamento, ma non può evidenziare in modo affidabile una lenta infiltrazione attraverso una piccola fessura o una sede imperfetta. I tempi di mantenimento specificati nelle norme API 598 e ISO 5208 esistono per consentire alla pressione di stabilizzarsi e alle microperdite di diventare visibili. La deviazione dalla durata specificata dovrebbe essere trattata come un fallimento del processo, non come un miglioramento dell'efficienza produttiva.
Confondere la sensibilità media del test con le condizioni di servizio
I test idrostatici con acqua sono meno sensibili dei test pneumatici se eseguiti a pressioni simili, poiché la maggiore viscosità e tensione superficiale dell'acqua resistono al flusso attraverso passaggi microscopici. Ciò non rende sbagliato il test idrostatico (è il metodo corretto per la maggior parte dei test di fabbrica), ma significa che una valvola che supera un test dell'aria a bassa pressione può comunque non superare un test idrostatico ad alta pressione e viceversa. Il mezzo di prova deve corrispondere al profilo di rischio e all'applicazione del servizio.
Test senza pulire le superfici di tenuta
Sabbia, detriti di lavorazione o incrostazioni sulla sede di una valvola possono mascherare il percorso di una perdita, producendo un falso risultato di "superamento" che scompare solo dopo che la valvola è in servizio e i detriti vengono spazzati via. La pulizia delle superfici interne e delle superfici di tenuta è un prerequisito obbligatorio, non un passaggio facoltativo.
Ignorare la distinzione tra test del guscio e del sedile
Una valvola che supera un test della sede non è stata qualificata per la tenuta della sede, mentre una valvola che supera un test della sede a bassa pressione non ha dimostrato l'integrità del suo limite di pressione. Ogni test verifica una proprietà diversa e ha una propria soglia di accettazione.
Considerazione degli effetti della temperatura sulla pressione di prova
Le pressioni di prova idrostatiche vengono stabilite per una temperatura di riferimento. Se il liquido di prova si riscalda durante il test, a causa dell'energia di pompaggio o delle condizioni ambientali, la pressione potrebbe aumentare al di sopra del valore previsto. Al contrario, un liquido di raffreddamento può causare una caduta della pressione visualizzata, provocando un falso guasto. Consentire al sistema di stabilizzarsi prima di registrare la pressione.
In che modo il test di tenuta delle valvole influisce sulla qualità delle valvole e sulla selezione dei fornitori
Il rigore del programma di test delle perdite di un produttore è un indicatore diretto della sua cultura complessiva della qualità. Un fornitore che esegue test in conformità con uno standard riconosciuto, documenta i risultati in modo completo e può spiegare i propri criteri di accettazione è probabile che applichi lo stesso rigore alla selezione dei materiali, alla lavorazione e all'assemblaggio.
Quando valuti un produttore di valvole, dovresti chiedere qualcosa di più di una dichiarazione generica di "testato secondo API 598". Un rapporto di test di fabbrica credibile include:
- La norma specifica (API 598, ISO 5208) e l'edizione a cui fa riferimento;
- La pressione di prova applicata e il tempo di tenuta sia per i test del guscio che per quelli della sede;
- Il tasso di perdita misurato per il test del sedile, anziché semplicemente una notazione "superato/fallito";
- Il mezzo di prova e la temperatura ambiente durante il test;
- Identificazione dell'operatore e data del test.
I produttori con laboratori metallurgici interni, banchi prova valvole dedicati e apparecchiature per analisi spettrochimiche in genere hanno un controllo di processo più rigoroso rispetto a quelli che esternalizzano i test. Questo è un punto pratico per gli acquirenti. Quando valuti un potenziale fornitore gamma di valvole in ghisa sferoidale , chiedi come funziona il loro protocollo di test in fabbrica, quali tassi di perdita hanno per le scorte standard e se puoi assistere al test durante una visita di accettazione in fabbrica. Un produttore rispettabile accoglierà con favore tale controllo.
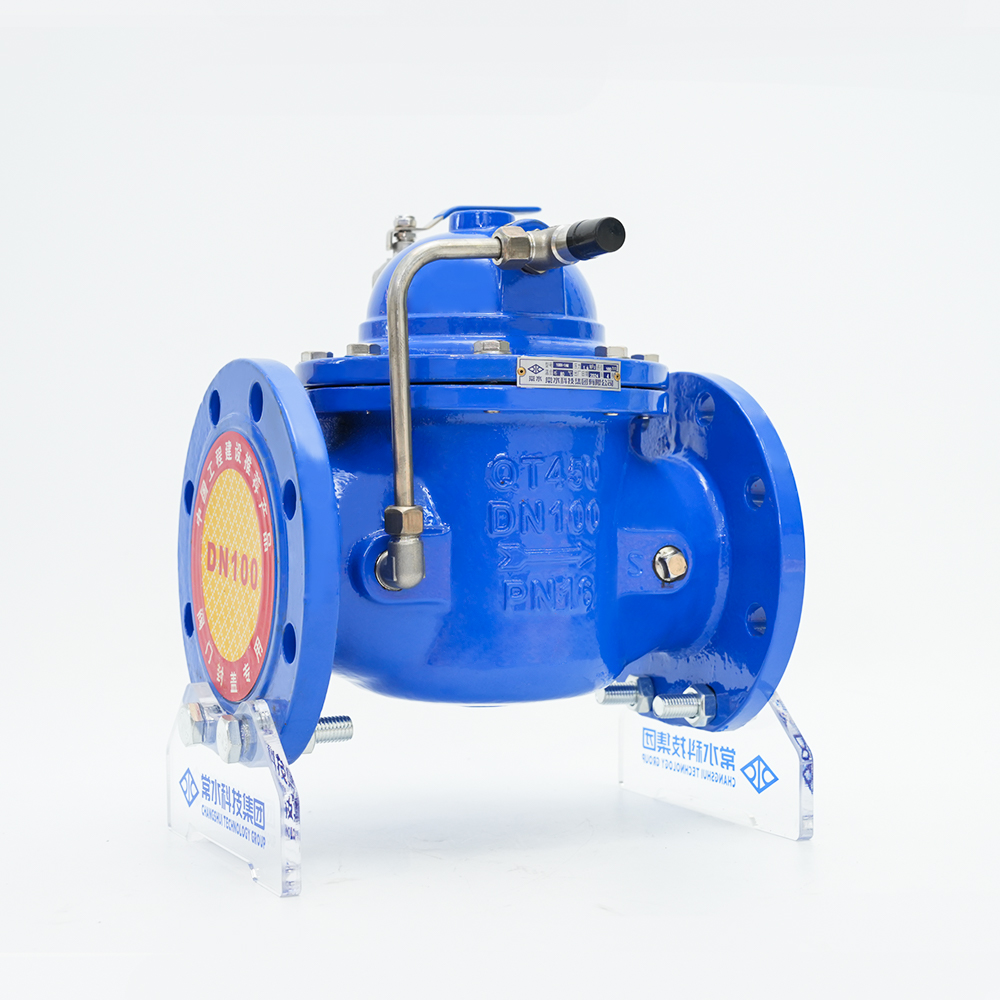 Produttori di valvole in ghisa sferoidale, fabbrica di valvole in ghisa Changshui Technology Group Co., Ltd. è un produttore cinese di valvole in ghisa sferoidale e una fabbrica di valvole in ghisa, offriamo... Visualizza il prodotto →
Conclusione: rafforzare la fiducia attraverso rigorosi test di tenuta
Il test di tenuta delle valvole rappresenta il ponte pratico tra il design di una valvola e le sue prestazioni affidabili sul campo. La distinzione tra perdita esterna (test del guscio) e perdita interna (test del sedile) è fondamentale e la scelta del mezzo di prova, idrostatico o pneumatico, deve soddisfare i requisiti di servizio e i vincoli di sicurezza dell'applicazione. Gli standard che incontrerai più spesso (API 598, ISO 5208, ASME B16.34, MSS SP-61 e ANSI FCI 70-2) svolgono ciascuno un ruolo distinto nel governare le procedure di test e i criteri di accettazione.
I test non finiscono all’ingresso della fabbrica. Le valvole installate in servizi critici devono essere testate periodicamente come parte di un programma di manutenzione preventiva, in particolare dopo la riparazione o lo smontaggio. Gli stessi principi di superfici di tenuta pulite, corretta pressione di prova e criteri di accettazione documentati si applicano nell'ambiente dell'officina come nel reparto di produzione.
Quando acquisti valvole, utilizza la conoscenza delle prove di tenuta come parte della tua lente di valutazione del fornitore. Richiedi una documentazione di test chiara, verifica che i criteri di accettazione dichiarati siano in linea con le tue esigenze di servizio e rimani attento ai segnali di qualità forniti dal programma di test di un produttore. Una valvola che ha superato un test di tenuta ben eseguito è una valvola di cui ti puoi fidare per la sicurezza del tuo personale e la continuità del tuo processo.