
 中文简体
Una singola valvola di sicurezza sottodimensionata caricata a molla su un corpo cilindrico può mettere fuori servizio un’intera centrale elettrica. Quell’unico dispositivo, non più grande di una valigetta, si fa carico dell’intero onere della protezione dalla sovrapressione. Tuttavia, la maggior parte degli ingegneri addetti agli approvvigionamenti dedica meno del 10% del tempo dedicato alla selezione della valvola di sicurezza stessa, finché un guasto catastrofico non la trasforma in una crisi a tempo pieno. Questa guida riassume il processo decisionale in cinque fasi attuabili: comprensione del principio di funzionamento, confronto dei tipi di valvole, decodifica dei requisiti ASME e API, corrispondenza dei materiali con i fluidi di processo e quantificazione del costo totale di proprietà.
Come funzionano le valvole di sicurezza a molla
Una valvola di sicurezza caricata a molla bilancia una molla elicoidale compressa contro la pressione di processo che agisce su un disco. Il precarico della molla determina il punto di apertura. Quando la pressione del sistema supera quella impostata, il disco si solleva e la valvola scarica. La relazione è semplice: F_molla = P_set × A_disco , dove A_disc è l'area effettiva del disco esposta alla pressione in ingresso. Una volta che il disco si solleva, un'area più ampia, spesso l'intera faccia del disco, viene esposta al fluido che scorre, creando una caratteristica di apertura rapida comune nelle valvole di sicurezza per fluidi comprimibili.
La sequenza segue un ciclo prevedibile. Quando la pressione supera il punto di regolazione, il disco inizia ad aprirsi. In un servizio con gas o vapore, l'improvviso aumento dell'area esposta spinge il disco completamente aperto entro il 3–5% sopra il punto di regolazione. Le valvole di servizio del liquido, tuttavia, utilizzano un'apertura più graduale perché il fluido è incomprimibile e un sollevamento completo e improvviso può causare colpi d'ariete distruttivi. Una volta che l'evento di sovrapressione si è attenuato, la valvola si riposiziona quando la pressione del sistema scende al di sotto del livello di scarico, in genere del 2–7% al di sotto della pressione impostata per i fluidi comprimibili e del 10–20% per i liquidi.
Due geometrie interne governano le prestazioni: soffietto convenzionale e bilanciato. Le valvole convenzionali hanno l'intera area del disco esposta alla pressione di ingresso, rendendole sensibili alla contropressione sul lato di scarico. I design a soffietto bilanciato utilizzano un elemento a soffietto per isolare il disco dalla contropressione, essenziale quando l'uscita di scarico si collega a un collettore svasato comune o a un sistema di scarico chiuso. Molte valvole di sicurezza caricate a molla possono essere convertite da convenzionali a a soffietto semplicemente sostituendo il modulo a molla interno: un percorso di aggiornamento economicamente vantaggioso nelle applicazioni dismesse.
Valvole caricate a molla, valvole pilotate e valvole a soffietto: un confronto affiancato
Tre tecnologie di valvole di sicurezza dominano il mercato e ciascuna eccelle sotto diversi vincoli. I modelli caricati a molla rimangono i più comuni perché forniscono un'apertura completa senza fonte di alimentazione esterna e tollerano un'elevata contropressione se dotati di soffietto. Le valvole pilotate, al contrario, utilizzano una piccola valvola pilota per rilevare la pressione a monte e dirigere il mezzo del sistema per aprire la valvola principale. Ciò garantisce uno spurgo più stretto, spesso del 2%, e mantiene la capacità quasi piena fino al punto di regolazione. Il compromesso è la complessità: una valvola pilota aggiunge un piccolo filtro, una linea di rilevamento e più potenziali percorsi di perdita.
Le valvole a soffietto, utilizzate in configurazioni a molla o pilota, aggiungono un soffietto metallico o elastomerico per proteggere la molla e la guida dal fluido di processo. Questo non è negoziabile nei servizi corrosivi dove la contaminazione del prodotto della molla causerebbe un immediato scostamento del setpoint. Di seguito, un confronto diretto elenca i parametri chiave per una tipica applicazione a vapore di classe 150 libbre con orifizio da 2 pollici:
| Parametro | Caricato a molla (convenzionale) | Caricato a molla (soffietto) | Operato dal pilota |
|---|---|---|---|
| Gamma di scarico | 5–7% | 5–7% | 2–3% |
| Limite di contropressione (% del set) | 10% | 50% | 70% |
| Coefficiente di scarico Kd | 0.975 | 0.975 | 0.975 |
| Perdita al 90% della pressione impostata | Zero (sede in metallo) | Zero (sede in metallo) | Zero (sedile morbido o metallico) |
| Minima perdita di pressione in ingresso | 3% | 3% | 1% |
| Costo di installazione relativo | 1,0× (riferimento) | 1,4× | 2,2× |
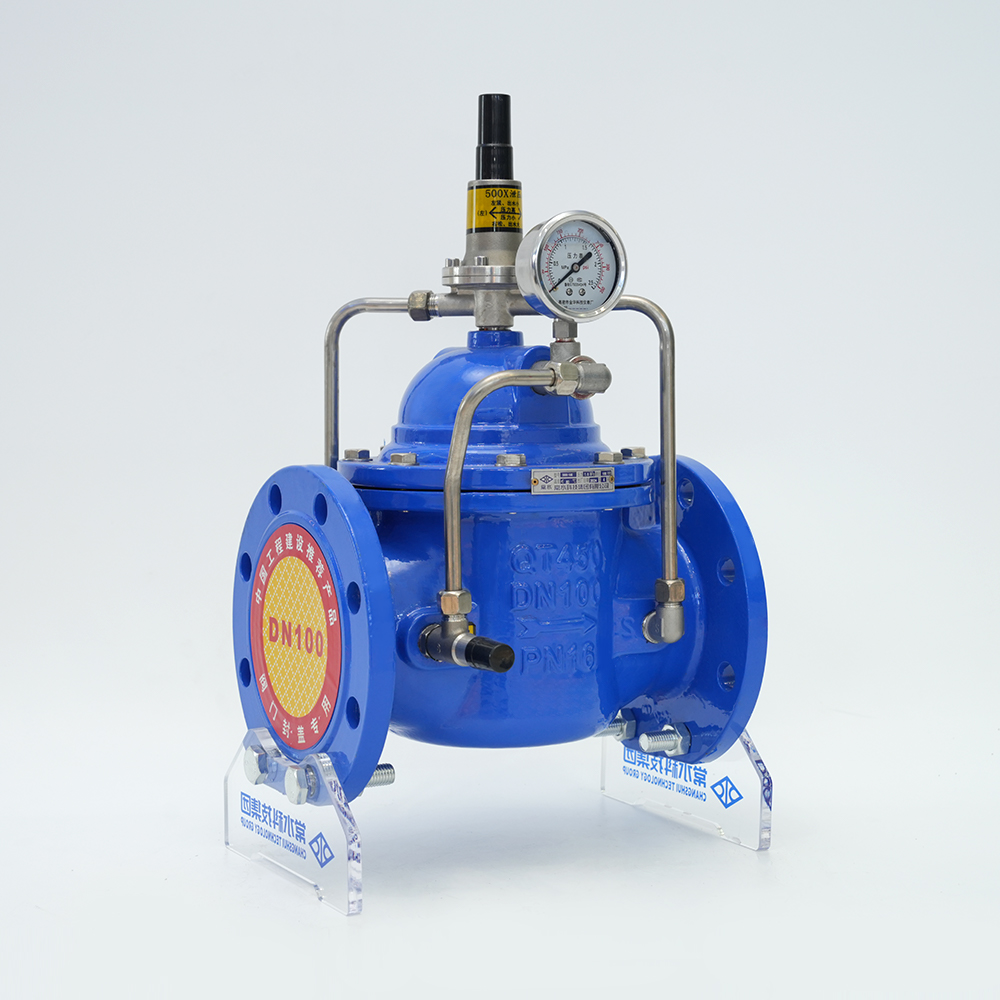
Per i servizi con vapore e gas pulito con contropressione stabile, la valvola a soffietto caricata a molla offre il miglior equilibrio tra prestazioni e costi. Nei servizi liquidi o nelle applicazioni che richiedono una pressione di riposizionamento molto bassa, una valvola pilotata vale il premio. La valvola di sicurezza convenzionale caricata a molla è la soluzione ideale per gruppi di sfiato autonomi e fluidi non corrosivi in cui la contropressione rimane al di sotto del 10% della pressione impostata. Valvole di sicurezza caricate a molla in ferro duttile soddisfano questo profilo per acqua, liquidi non pulsanti e vapore a bassa pressione, offrendo una protezione robusta senza il costo aggiuntivo dei soffietti.
ASME Sezione I e Sezione VIII: cosa cambia per le valvole a molla
La certificazione ASME non è un unico passaporto: si divide in due percorsi paralleli con requisiti nettamente diversi. La sezione I riguarda le caldaie; La Sezione VIII regola i recipienti a pressione. La distinzione è più importante per quanto riguarda la tolleranza della pressione impostata, la finestra di accettazione dello spurgo e il tipo di certificazione di capacità che la valvola deve portare. La scelta di una valvola Sezione VIII per un collettore di caldaia può comportare un'installazione non conforme anche se il numero di modello appare corretto.
| Requisito | ASME Sezione I (Caldaie) | ASME Sezione VIII (Recipienti a pressione) |
|---|---|---|
| Impostare la tolleranza della pressione | ±1% (o ±15 psi, a seconda di quale sia maggiore) | ±3% (o ±2 psi per ≤70 psig) |
| Banda di accettazione dello scarico | 2–4 psi (o 2–4%, a seconda della normativa) | Non specificamente incaricato; tipicamente 5-10% |
| Certificazione di capacità | Il test del flusso a sollevamento completo conforme a UG-131 deve essere assistito da un osservatore designato da ASME | È accettato il test di capacità di Office of Licensed Engineer (OLE); minori spese amministrative |
| Popolazione valvolare per vaso | Minimo una valvola; valvole multiple consentite solo se la capacità combinata soddisfa la domanda | Sono consentite più valvole; pressioni impostate sfalsate sono consentite fino al 105% della MAWP |
| Restrizioni materiali | Corpi in acciaio al carbonio con finiture in bronzo sconsigliati sopra i 406 °F; ghisa vietata per le uscite del surriscaldatore | Opzioni di materiali più ampie; ghisa consentita fino alle classi 125 e 250 |
Una valvola di sicurezza a molla con stampigliata la Sezione I deve essere installata entro i due piedi dell'ugello della caldaia senza alcuna valvola di isolamento intermedia. Le valvole della Sezione VIII possono essere posizionate più a valle, ma un errore comune è installare una valvola della Sezione I su un vaso separatore a valle. La mancata corrispondenza innesca una violazione durante l'ispezione giurisdizionale, che spesso richiede la sostituzione di emergenza della valvola. Per i sistemi che operano proprio al limite, come un grande serbatoio di accumulo di acqua calda in un impianto di teleriscaldamento, molti ingegneri utilizzano per impostazione predefinita la certificazione della Sezione I per il margine di sicurezza aggiuntivo, anche se non strettamente richiesto.
Guida alla selezione dei materiali: valvole rivestite in acciaio al carbonio, acciaio inossidabile e PTFE
Il materiale del corpo e del rivestimento di una valvola di sicurezza caricata a molla determina se sopravvive al primo lotto di prodotto corrosivo o si guasta silenziosamente entro poche settimane. Tre gruppi di materiali coprono il 90% delle applicazioni industriali: acciaio al carbonio (ASTM A216 WCB), acciaio inossidabile (ASTM A351 CF8M) e ghisa duttile rivestita in PTFE. La decisione dipende dalla temperatura, dal tasso di corrosione e dalla capacità del fluido di processo di tollerare una lieve contaminazione da ferro.
| Servizio medio | Acciaio al carbonio (WCB) | Acciaio inossidabile CF8M (equivalente a 316L) | Ferro duttile rivestito in PTFE |
|---|---|---|---|
| Vapore saturo a 200°C | Sì; Durata 20 anni se pH della condensa >7 | Sì; nessun beneficio aggiuntivo a meno che non siano presenti cloruri | No; temperatura massima di servizio 150°C |
| Acido cloridrico al 30% a 25°C | No; velocità di corrosione >5 mm/anno | Non raccomandato; vaiolatura in acido stagnante | Sì; contatto metallico zero |
| Azoto secco, 300 psig, ambiente | Sì; nessun problema di corrosione | Sì; specifiche eccessive, costi più elevati | Non necessario |
| Idrossido di sodio 20% a 80°C | Sì; possibile fessurazione per tensocorrosione sopra i 50°C se è presente tensione residua | Sì; ottima resistenza | Sì; ma verificare la velocità di permeazione di NaOH alla temperatura |
| Acqua deionizzata a 90°C | Sì; la raccolta del ferro potrebbe essere inaccettabile per l'elettronica | Sì; preferito per i sistemi ultra puri | Sì; adatto ma limitato alle applicazioni a bassa pressione |
L'acciaio al carbonio rimane la scelta predefinita per vapore, aria e liquidi neutri a temperature moderate. Il suo costo per libbra installata è il più basso e i pezzi di ricambio sono universalmente disponibili. L'uso dell'acciaio inossidabile è obbligatorio ogni volta che il processo non può tollerare la contaminazione da ferro o quando sono presenti cloruri superiori a 50 ppm. Valvole rivestite in PTFE, come valvole a saracinesca in ghisa sferoidale con rivestimento completo in fluoropolimero, eliminano completamente l'esposizione al metallo ma richiedono un declassamento per temperatura e pressione, in genere il 10% della pressione di esercizio a freddo a 150°C. Per i flussi di rifiuti acidi o misti chimici aggressivi, l'opzione rivestita spesso si ammortizza entro sei mesi evitando la sostituzione trimestrale delle valvole.
Best practice per l'installazione: 5 errori critici da evitare
Anche la valvola di sicurezza a molla meglio calibrata funziona male se installata in modo errato. Anni di controlli sugli impianti rivelano cinque errori ricorrenti che compromettono la capacità di scarico o accelerano l'usura.
- Orientamento non verticale. Una valvola di sicurezza a molla deve essere montata entro 2 gradi dalla verticale effettiva. Qualsiasi valore superiore a 3 gradi fa sì che il disco si incastri contro la guida, ritardando l'apertura e aumentando lo scarico. Installare una staffa di montaggio con una livella a bolla integrata o utilizzare uno strumento di allineamento laser prima di serrare i bulloni della flangia.
- La contropressione della tubazione di scarico supera il 10% della pressione impostata. In una valvola convenzionale, la contropressione si aggiunge direttamente alla forza di chiusura sul disco, aumentando il punto di regolazione effettivo. Se il collettore di scarico si collega a un sistema di svasatura che funziona a 15 psig durante uno scarico, una valvola impostata a 100 psig si apre effettivamente a 115 psig. La soluzione consiste nel passare a una valvola dotata di soffietto o sovradimensionare la linea di scarico per mantenere la contropressione al di sotto del 10% del valore impostato.
- Perdita di pressione in ingresso superiore al 3%. Il Codice (ASME VIII) richiede che la perdita di pressione irrecuperabile tra il recipiente e l'ingresso della valvola non superi il 3% della pressione impostata. Linee di ingresso lunghe e sottodimensionate o un filtro a passaggio totale senza bypass di scarico possono facilmente superare la perdita del 5%, provocando lo sfarfallio della valvola: un rapido ciclo di apertura-chiusura che martella la sede e il disco. Aumentare il diametro del tubo di ingresso di una misura o accorciare il pezzo della bobina per rimanere entro il limite.
- Valvola di blocco lasciata inavvertitamente chiusa. Qualsiasi valvola di arresto installata tra il recipiente protetto e l'ingresso della valvola di sicurezza deve essere chiusa a chiave o sigillata in posizione aperta e ispezionata mensilmente. Un singolo blocco mancato ha portato a molteplici esplosioni di caldaie documentate nei casi clinici ASME. Se possibile, utilizzare un sensore di prossimità collegato al DCS della sala di controllo.
- Miscelazione di materiali primaverili con ambienti incompatibili. L'acciaio per molle standard (cromo-silicio) si corrode rapidamente in servizio con H2S superiore a 50 ppm, causando il rilassamento della molla e lo spostamento dei setpoint. In servizio acido, specificare le molle Inconel X-750 o Hastelloy C-276. Il sommatore da 600 dollari protegge una valvola da 6.000 dollari e, cosa ancora più importante, la nave da un milione di dollari che sta dietro ad essa.
Risoluzione dei problemi comuni: perdite, vibrazioni e usura dei sedili
Quando una valvola di sicurezza caricata a molla inizia a perdere all'85% della pressione impostata o a vibrare durante un test, la causa principale è quasi sempre meccanica, non un errore di calibrazione. La risoluzione sistematica dei problemi segue una catena logica: perdite dalla sede, instabilità del disco (vibrazioni), quindi degrado del materiale.
| Sintomo | Causa più probabile | Azione correttiva |
|---|---|---|
| La valvola perde al di sotto della pressione impostata a temperatura ambiente | Particelle estranee intrappolate tra sede e disco; o disallineamento del sedile dopo il ciclo termico | Eseguire la torsione a caldo della molatura della sede dell'ugello; lavare l'ingresso con azoto. Se la perdita persiste, controllare la planarità della sede sotto una luce blu e rilappare o sostituire il disco. |
| La valvola vibra o sbatte durante il servizio con liquidi | La perdita di pressione in ingresso supera il 3% (vedere errore di installazione n. 3) o il meccanismo di sollevamento/disco risuona con la pulsazione del sistema | Aumentare il diametro della linea di ingresso; aggiungere uno smorzatore di pulsazioni o una molla più morbida con una fascia di scarico più ampia. Per vibrazioni liquide persistenti, prendere in considerazione la conversione in un disco con sede morbida per aumentare lo smorzamento. |
| Seduta erosa con striature trafilate | Cavitazione durante l'apertura parziale in servizio liquido; o condensa scarica nelle linee del vapore | Installare un regolatore di contropressione a valle per mantenere una contropressione minima, prevenendo la cavitazione. Aggiornamento a sedile e disco Stellite 6 con rivestimento duro. |
| Il setpoint primaverile è diminuito del >5% | Affaticamento primaverile o rilassamento da stress, spesso dovuto all'esposizione a temperature superiori al valore nominale della molla (tipicamente 450 ° F per il cromo-silicio) | Sostituire la molla con una lega per alte temperature (Inconel 718). Verificare che la ventilazione del coperchio impedisca l'accumulo di calore proveniente dalle tubazioni adiacenti. Reimpostare e contrassegnare la pressione impostata. |
| Rottura del soffietto (valvola a soffietto) | Rottura per fatica dovuta a cicli eccessivi di corsa completa; o attacco chimico derivante dalla condensa intrappolata all'interno del soffietto | Sostituire l'elemento del soffietto. Aggiungere un foro di scarico nel cofano per sfiatare i liquidi intrappolati. Prendere in considerazione l'aumento della frequenza delle ispezioni del servizio a ogni sei mesi. |
Dopo qualsiasi riparazione significativa (lappatura della sede, sostituzione della molla o cambio del disco) la valvola deve essere ripristinata e testata su un banco di prova certificato. Un semplice test al banco con aria compressa non è sufficiente per garantire la conformità. Un impianto di riparazione certificato ASME eseguirà un test completo sulla pressione di regolazione e sulla tenuta della sede utilizzando azoto o vapore secondo le procedure originali del National Board Inspection Code (NB-23). Molti impianti programmano una valvola di sicurezza di sicurezza caricata a molla di riserva a rotazione, consentendo la sostituzione in natura mentre la valvola rimossa viene revisionata, riducendo così al minimo i tempi di inattività del processo.
Analisi dei costi: costo totale di proprietà per valvole importate rispetto a quelle domestiche
Il prezzo di acquisto di una valvola di sicurezza a molla da 2 pollici varia da $ 400 a $ 3.000 a seconda dei materiali e delle certificazioni. Nel corso di una vita operativa di 10 anni, l'acquisto iniziale rappresenta solo il 12-15% del costo totale. Gli scambi di assistenza, i pezzi di ricambio e una singola interruzione non pianificata riducono i risparmi sugli acquisti. Un vero confronto del TCO deve confrontare il costo iniziale, la disponibilità dei pezzi di ricambio, i tempi di risposta del supporto tecnico e gli intervalli previsti tra le revisioni.
| Componente di costo | Valvola importata (tipica fonte dell'Estremo Oriente) | Valvola domestica (ad esempio, serie 500X) |
|---|---|---|
| Acquisto iniziale della valvola | $ 1.200 | $ 1.800 |
| Pezzi di ricambio (un set di articoli morbidi, molla, disco) | $ 900 (tempi di consegna di 60 giorni) | $ 450 (rifornito nel paese) |
| Ispezione annuale e ricertificazione (2 cicli in 5 anni) | $ 600 (inviato a un laboratorio di terze parti; consegna in 4 settimane) | $ 400 (centro assistenza locale certificato; consegna in 5 giorni) |
| Costo di interruzione non pianificata: presupponendo un guasto in 5 anni (produzione persa di manodopera, 36 ore) | $ 14.000 (il ritardo dei pezzi di ricambio prolunga l'interruzione) | $ 8.000 (la spedizione espressa dei componenti riduce l'interruzione di 18 ore) |
| Supporto tecnico (chiamate di ingegneria, consulenza sul campo) | $ 0 (supporto email limitato, barriera linguistica) | $ 0 (risposta diretta del tecnico entro 4 ore) |
| TCO totale a 5 anni | $ 16.700 | $ 10.650 |
L'opzione domestica presenta un costo totale inferiore del 36% nonostante un prezzo iniziale più alto del 50%. Il fattore di oscillazione è il tempo di inattività: una singola interruzione di 36 ore causata da un pezzo di ricambio mancante cancella 15 anni di risparmio sul prezzo di acquisto. In un impianto chimico che produce 5.000 dollari l’ora di prodotto, i conti diventano ancora più sbilanciati. Molti responsabili dell'affidabilità degli impianti ora impongono un inventario locale di una valvola di ricambio completa per servizio critico, immagazzinata presso il sito o in un magazzino regionale con una garanzia di 24 ore. Questa strategia si accoppia efficacemente con saracinesche flangiate in acciaio inox per l'isolamento e un pattino della valvola di sicurezza dedicato, che garantisce che un guasto di una singola unità non isoli mai lo strato di protezione.